Cómo elegir discos de corte y desbaste para amoladora
Corte fino, desbaste, diamante o láminas: cada disco tiene su trabajo y sus límites. Aprende a leer el marcado EN 12413 y a evitar los errores que rompen discos.
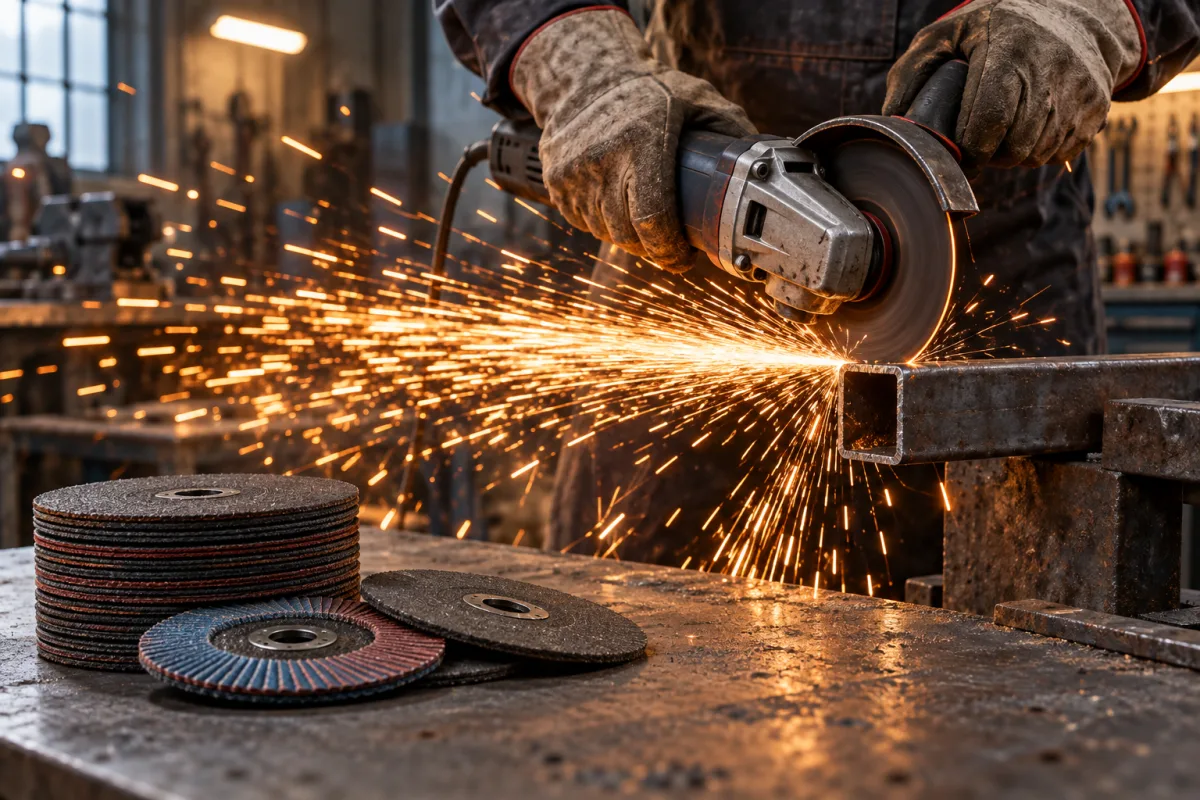
Un disco de amoladora es un consumible barato, y precisamente por eso se compra mal: por precio, por costumbre o porque es el que había en la furgoneta. Sin embargo, el disco equivocado corta más lento, se gasta antes, deja rebabas que hay que repasar y, en el peor de los casos, revienta a 12.000 rpm. Esta guía explica los tipos de disco que existen, qué significa cada dato del marcado y cómo trabajar con seguridad, para que la amoladora rinda y el operario vuelva a casa entero.
Tipos de disco y para qué sirve cada uno
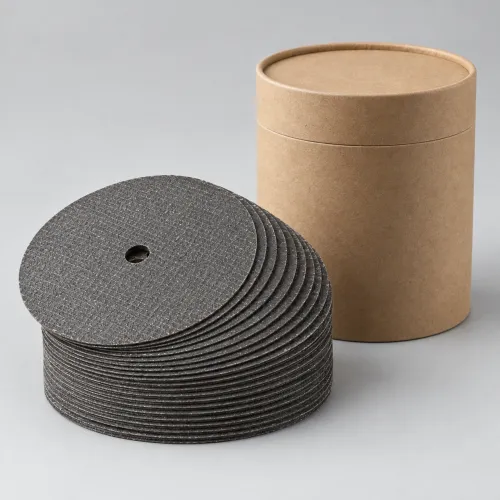
Los discos abrasivos aglomerados se fabrican con grano abrasivo unido por resina fenólica y reforzados con mallas de fibra de vidrio. Cambiando el grano, el espesor y el número de mallas se obtienen discos con comportamientos muy diferentes:
- Corte fino (1,0-1,6 mm). Para acero, inox y perfiles de pared fina. Corta rápido, con poco calor y sin apenas rebaba. Es frágil frente a esfuerzos laterales: se usa exclusivamente para cortar en línea recta.
- Corte estándar (2,5-3,2 mm). Más resistente y más lento. Adecuado para barras macizas, ferralla de 16 mm o más y trabajos donde el disco fino se dobla.
- Desbaste (6-7 mm). Diseñado para trabajar con el borde y la cara inclinada a 20-30°: eliminar cordones de soldadura, matar aristas, rebajar. Nunca se usa para cortar.
- Diamante. Disco metálico con segmentos de diamante sinterizado. Para hormigón, ladrillo, gres y piedra. No se gasta como el abrasivo y, según el tipo de segmento, puede cortar en seco o con agua.
- Láminas (flap). Solapas de lija sobre un plato: desbaste y acabado en una sola pasada, más suave que el disco de desbaste y sin marcas.
Grano y aglomerante: lo que hay detrás de la referencia
La referencia de un disco abrasivo suele leerse así: A 46 T BF. La letra inicial indica el tipo de grano: A es óxido de aluminio (acero y metales férricos), C es carburo de silicio (piedra, fundición, materiales no férricos) y las variantes con zirconio o grano cerámico se usan en discos de alto rendimiento para inox. El número es el tamaño de grano: 24-30 para desbaste agresivo, 46-60 para corte de acero, 80 o más para acabados finos. La letra siguiente es la dureza del aglomerante: cuanto más avanza en el alfabeto, más duro es y más resiste el desgaste, a cambio de embotarse antes en materiales blandos. BF significa aglomerante de resina reforzado con fibra.
Para inox, elige discos marcados como inox o libres de hierro: su formulación no contiene hierro, azufre ni cloro, y así evitas contaminar el material y provocar corrosión en las juntas. Un disco de corte inox de 125 x 1,0 mm sirve también para acero al carbono, pero no al revés.
Cómo leer el marcado según EN 12413
Todo disco abrasivo aglomerado vendido en Europa debe cumplir la norma EN 12413, que fija los requisitos de seguridad y los ensayos, y llevar en la etiqueta la información siguiente:
| Dato | Ejemplo | Qué significa |
|---|---|---|
| Dimensiones | 125 x 1,0 x 22,23 mm | Diámetro, espesor y agujero: deben coincidir con la amoladora |
| Velocidad periférica máxima | 80 m/s | Límite del disco, no de la máquina; equivale a 12.200 rpm en 125 mm |
| Velocidad máxima de giro | 12.200 rpm | La amoladora nunca debe superar este régimen |
| Fecha de caducidad | V 06/2028 | Mes y año a partir del cual el disco no debe usarse |
| Pictogramas y aplicación | Gafas, guantes, no usar para desbaste | Restricciones de uso y protecciones obligatorias |
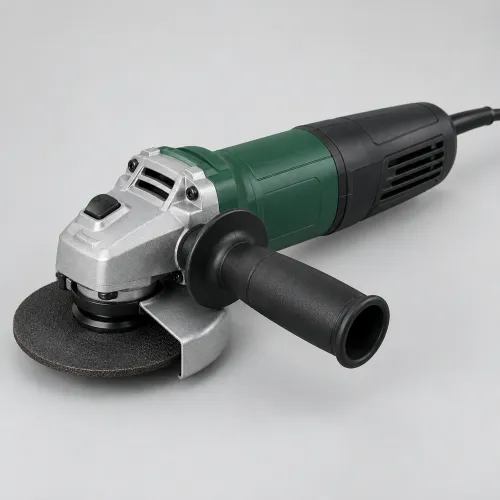
La velocidad de 80 m/s es la referencia habitual en discos de corte y desbaste para amoladora angular. Como la velocidad periférica depende del diámetro, un disco de 230 mm limitado a 80 m/s solo puede girar a unas 6.600 rpm, mientras que uno de 125 mm admite 12.200 rpm. Montar un disco de 230 mm en una máquina de 180 mm, que gira a unas 8.500 rpm, lo lleva por encima de su límite y es una de las causas clásicas de rotura. Con una amoladora de 125 mm y 1.400 W siempre debes montar discos de 125 mm marcados para 80 m/s o más.
La fecha de caducidad no es decorativa
La resina fenólica que une el grano envejece: absorbe humedad, pierde elasticidad y el disco se vuelve quebradizo. Por eso EN 12413 exige una fecha de caducidad en los discos de aglomerante resinoso, normalmente tres años desde la fabricación, impresa en el anillo metálico o en la etiqueta. Un disco caducado puede cortar aparentemente bien y romperse sin aviso al primer esfuerzo lateral. Compra en cantidades que vayas a consumir en un año, guarda las cajas en un lugar seco y sin sol directo, apiladas en plano, y rota el stock: el primero en entrar, el primero en salir. Un disco que se ha caído al suelo de canto se desecha, aunque no se vea nada.
Seguridad al trabajar
- Caperuza siempre montada y orientada de forma que las chispas y los fragmentos de una rotura salgan lejos del cuerpo. Quitarla para llegar mejor a un rincón es la causa más frecuente de lesiones graves con amoladora.
- Gafas EN 166 con marcado F como mínimo, y pantalla facial si desbastas por encima de la cintura. Las gafas graduadas normales no protegen.
- Guantes, mangas largas y protección auditiva: una amoladora de 125 mm supera los 90 dB(A) en corte.
- Deja que el disco alcance la velocidad antes de tocar la pieza, y espera a que se pare antes de dejar la máquina en el suelo.
- Corta con el disco perpendicular a la pieza y sin forzar: si tienes que apretar, el disco está gastado, embotado o no es el adecuado.
- Comprueba la brida y la tuerca tras cada cambio, y sustituye las bridas deformadas.
Errores comunes que cuestan discos (y dedos)
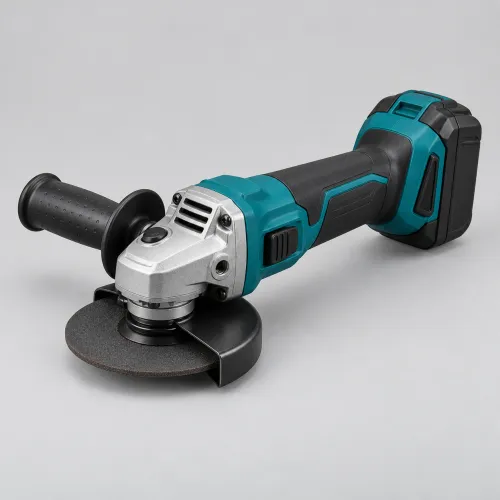
El primero es desbastar con un disco de corte. Su estructura, con una o dos mallas, no está diseñada para cargas laterales; se puede partir en dos mitades que salen despedidas a la velocidad periférica del disco, cerca de 290 km/h. El segundo es cortar con un disco de desbaste: el corte es lento, ancho y recalienta la pieza. El tercero es usar un disco de diamante para hormigón sobre acero: los segmentos se pulen, el disco deja de cortar y puede perder segmentos. Otros errores frecuentes son montar un disco de centro deprimido al revés, reutilizar discos de 125 mm gastados en máquinas de 115 mm y trabajar con una amoladora a batería con la batería casi agotada, cuando la electrónica reduce el par y el disco tiende a engancharse.
Si tienes dudas, en Ternetik te ayudamos a elegir el disco correcto para cada material y cada máquina, tanto de cable como de batería.
¿Dudas con tu caso concreto? Cuéntanos el trabajo y el equipo de mostrador te recomienda el modelo y los consumibles adecuados. Pedir presupuesto.